

公司新闻
一体化污水处理设备:技术解析与应用全览
一体化污水处理设备:技术解析与应用全览
一、一体化污水处理设备的技术内核
一体化设备通过集成物理、化学与生物处理单元,实现污水净化流程的紧凑化与协同化。其技术优势体现在以下三方面:
空间效率更大 化:采用立体化结构设计,将传统分散式处理单元(如格栅、沉淀池、生物反应池)整合于封闭式容器内,占地面积仅为传统工艺的1/3-1/5。
处理效能提升:通过优化水力流态与微生物环境,强化污染物的传质效率与降解速率,例如采用多级A/O工艺可使氨氮去除率达95%以上。
智能控制集成:嵌入物联网传感器与自动化控制系统,实时监测溶解氧、pH值、污泥浓度等关键参数,实现工艺参数的动态调整与故障预警。
二、核心处理工艺解析
一体化设备的技术路线呈现多元化特征,常见工艺组合包括:
1. 生物接触氧化法
该工艺通过在填料表面形成生物膜,利用微生物的代谢作用降解有机物。其特点包括:
抗冲击负荷能力强:生物膜结构稳定,可适应水质波动(CODcr范围50-1000mg/L)。
剩余污泥量少:微生物附着生长特性使污泥产量较活性污泥法减少30%-50%。
氧利用率高:采用微孔曝气技术,氧转移效率可达25%-30%,降低能耗20%以上。
典型应用案例:某景区生活污水处理项目,采用生物接触氧化+MBR工艺,出水COD稳定低于30mg/L,满足《地表水环境质量标准》Ⅳ类要求。
2. MBR膜生物反应器
将膜分离技术与生物处理相结合,通过超滤膜(孔径0.01-0.1μm)实现泥水分离,具有以下优势:
出水水质优异:SS去除率≥99%,浊度<0.5NTU,可直接回用于绿化或冲厕。
容积负荷高:膜组件的高效截留作用使生物浓度达8-12g/L,是传统工艺的2-3倍。
占地面积小:省略二沉池设计,设备体积缩减40%-60%。
技术挑战:膜污染控制需通过定期反洗、化学清洗等手段维持通量,操作成本较传统工艺增加15%-25%。
3. SBR序批式反应器
通过时间序列上的进水、反应、沉淀、排水、闲置五个阶段循环运行,实现单池内有机物降解与脱氮除磷。其创新点在于:
灵活的操作模式:可根据进水水质动态调整各阶段时间配比,例如延长缺氧段时间强化反硝化。
无需污泥回流:通过合理控制曝气强度实现同步硝化反硝化,简化系统结构。
抗冲击能力强:反应池内高浓度混合液可有效稀释进水污染物浓度峰值。
改进型CASS工艺(循环式活性污泥法)通过预反应区设计,进一步提升了脱氮效率与运行稳定性。
4. 人工湿地强化处理技术
针对低浓度污水或深度处理需求,一体化设备可集成人工湿地单元,利用植物根系与基质吸附作用实现:
氮磷高效去除:挺水植物(如芦苇、香蒲)通过根系泌氧促进硝化反应,基质层(砾石、火山岩)通过离子交换吸附磷酸盐。
生态景观融合:模块化湿地单元可设计为景观水体,实现功能性与观赏性的统一。
运行成本低廉:仅需定期收割植物与更换基质,能耗接近零。
研究数据表明,潜流式人工湿地对TN、TP的去除率分别可达60%-75%和70%-85%。
三、设备结构与材料创新
一体化设备的性能优化依赖于材料科学与制造工艺的突破,主要发展方向包括:
1. 轻量化容器设计
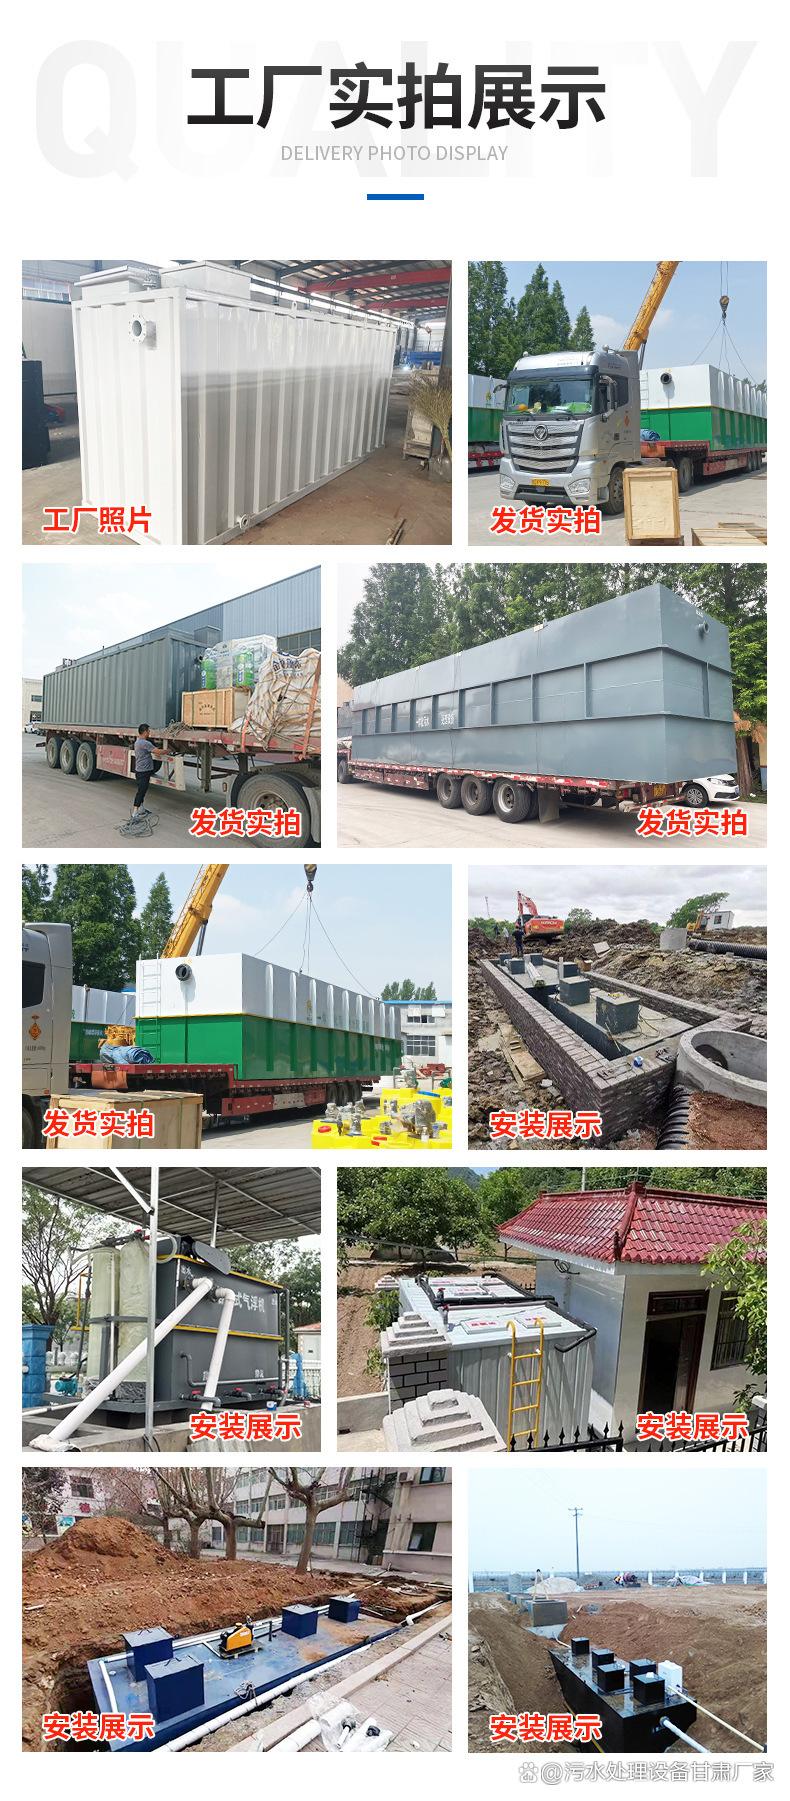
采用玻璃钢(FRP)或碳钢防腐材质,通过有限元分析优化结构强度,实现:
耐腐蚀性提升:玻璃钢材质在酸性/碱性环境中使用寿命达20年以上。
运输安装便捷:模块化设计支持整体吊装,单台设备重量较混凝土结构减轻60%-70%。
2. 高效填料开发
新型生物填料需兼顾比表面积、亲水性与抗堵塞性能,典型代表包括:
多面空心球:比表面积达200-300m²/m³,适用于好氧区挂膜。
弹性立体填料:采用聚乙烯材质,通过丝状结构形成立体网状结构,抗冲击负荷能力强。
沸石填料:利用天然矿物材料的离子交换特性,同步吸附氨氮与重金属离子。
3. 智能曝气系统
通过变频风机与微孔曝气盘组合,实现:
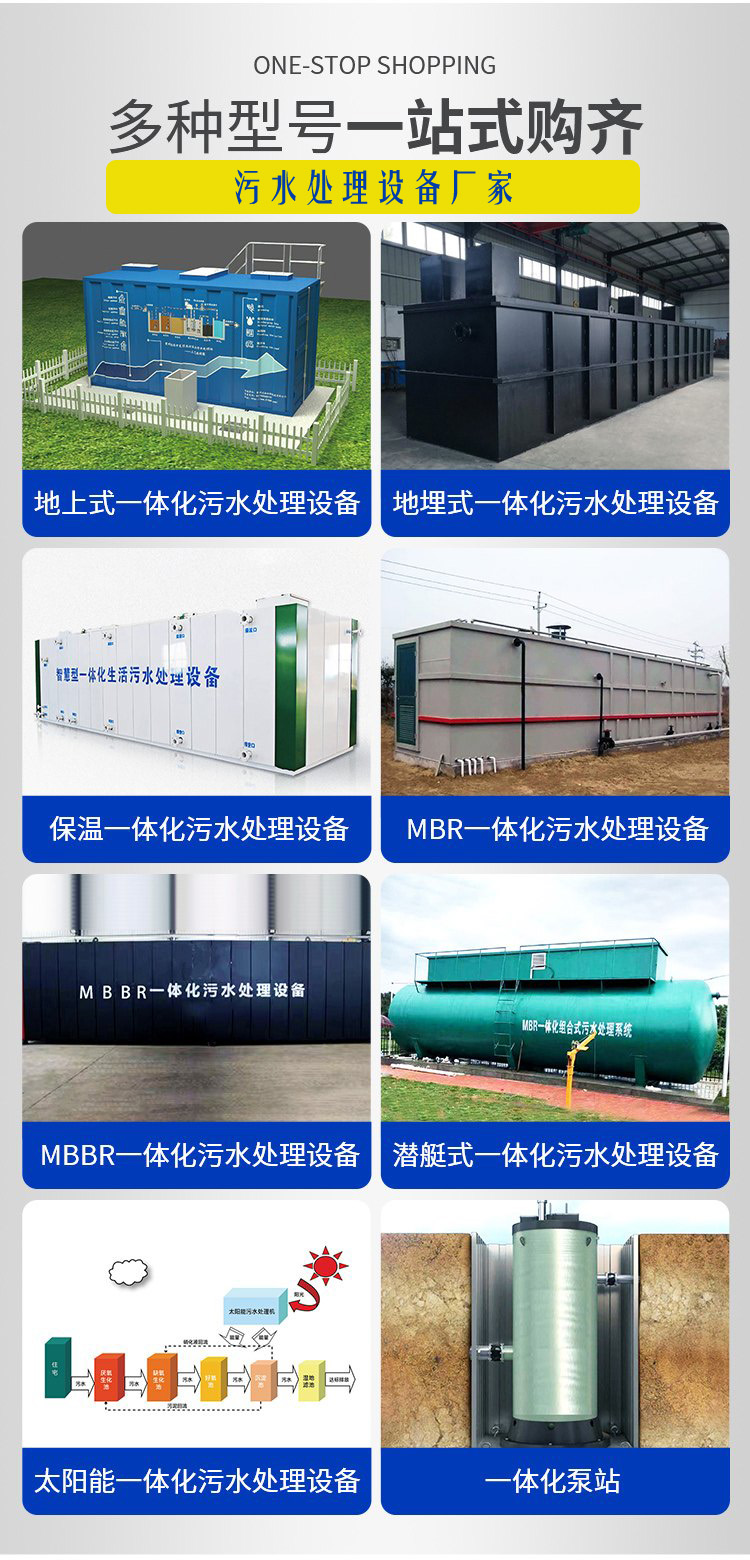
溶解氧精准控制:根据生物反应需求动态调节供气量,氧利用率提升至30%以上。
节能降耗:与定速曝气相比,可降低能耗25%-40%。
4. 远程监控平台
集成SCADA系统与云平台,实现:
实时数据传输:通过4G/5G模块上传水质、设备状态等参数至管理终端。
智能预警功能:当pH、DO等指标超出阈值时,自动触发报警并推送维护建议。
远程参数调整:支持工程师通过APP修改曝气时间、回流比等工艺参数。
四、典型应用场景分析
一体化设备的适应性使其在多领域得到广泛应用,主要场景包括:
1. 农村生活污水处理
针对分散式农户污水,采用"化粪池+一体化设备+人工湿地"组合工艺,解决传统化粪池出水不达标问题。某试点项目显示,该方案可使COD、NH₃-N去除率分别达85%和90%,建设成本较集中式污水处理厂降低40%。
2. 旅游景区污水处理
在生态敏感区,一体化设备通过地埋式设计减少视觉污染,同时采用低噪音风机(≤65dB)降低环境影响。某5A级景区项目采用MBR工艺,出水达到《城市污水再生利用景观环境用水水质标准》,实现污水资源化利用。
3. 高速公路服务区
针对服务区污水水量波动大(日变化系数1.5-2.0)的特点,一体化设备通过SBR工艺的时序控制优势,有效应对冲击负荷。某服务区项目运行数据显示,系统对COD、SS的抗冲击能力较传统工艺提升30%。
4. 工业园区预处理
在化工、电镀等园区,一体化设备可作为预处理单元,通过调节pH、投加絮凝剂等手段去除重金属与悬浮物,减轻后续生化处理负担。某电镀园区项目采用"化学沉淀+一体化设备"工艺,使六价铬浓度从50mg/L降至0.5mg/L以下。
五、技术挑战与发展趋势
尽管一体化设备已取得显著进展,但仍面临以下挑战:
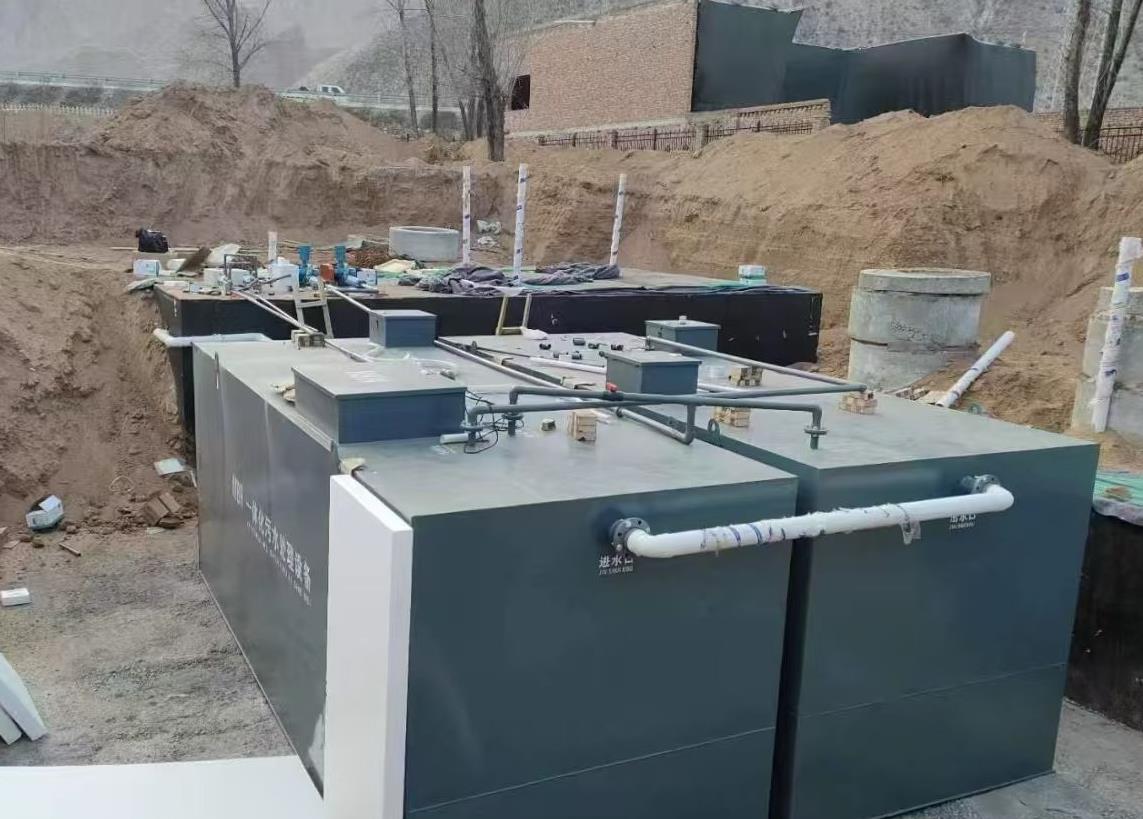
极端水质适应性:高盐度、高毒性工业废水处理需开发专用菌种与耐腐蚀材料。
低温环境效能:北方地区冬季水温低于10℃时,生物处理效率下降30%-50%,需研发低温菌剂或电辅助加热技术。
膜污染控制:MBR工艺长期运行后膜通量衰减问题仍需通过纳米材料改性等技术突破。
未来发展方向将聚焦于:
智能化升级:结合AI算法实现工艺参数自优化,例如通过机器学习预测进水水质变化并提前调整曝气量。
资源化利用:集成污泥厌氧消化单元,将剩余污泥转化为沼气,实现能源自给(每吨污泥产气量约50-80m³)。
标准化建设:推动设备接口、性能测试等标准的统一,降低跨厂商设备互联成本。
结语
公司的业务网络遍布全国,在甘肃省内,服务覆盖兰州市、嘉峪关市、金昌市、白银市、天水市、武威市、张掖市、平凉市、酒泉市、庆阳市、定西市、陇南市、临夏回族自治州、甘南藏族自治州等14个地级市和自治州。同时,业务还延伸至河北省石家庄市、山西省太原市、吉林省长春市、辽宁省沈阳市、黑龙江省哈尔滨市、陕西省西安市、青海省西宁市、山东省济南市、河南省郑州市、江苏省南京市、安徽省合肥市、浙江省杭州市、福建省福州市、江西省南昌市、湖北省武汉市、湖南省长沙市、广东省广州市、台湾省台北市、海南省海口市、四川省成都市、贵州省贵阳市、云南省昆明市等全国主要城市。
北京 天津 河北 山西 上海 安徽 江苏 浙江 山东 江西 福建 广东 广西 海南 河南 湖北 湖南 吉林 辽宁 陕西 甘肃 宁夏 青海 新疆 重庆 四川 云南 贵州 西藏 内蒙古 黑龙江
一体化污水处理设备代表了污水处理技术向集约化、智能化方向演进的必然趋势。通过工艺创新与材料升级,其处理效能与经济性已达到与传统工艺可比水平,在分散式污水治理领域展现出独特优势。随着"双碳"目标推进与智慧水务建设加速,一体化设备将在构建可持续水循环体系中发挥更关键作用
